它解决什么问题
人工目检靠的是经验和专注,而这两样东西都有上限:一个班次看下来,眼睛会累;不同的人,对“算不算缺陷”的尺度不完全一样;夜班招人难,老师傅又带不过来;出了质量问题,想回头查某一件当时的样子,往往没有记录。
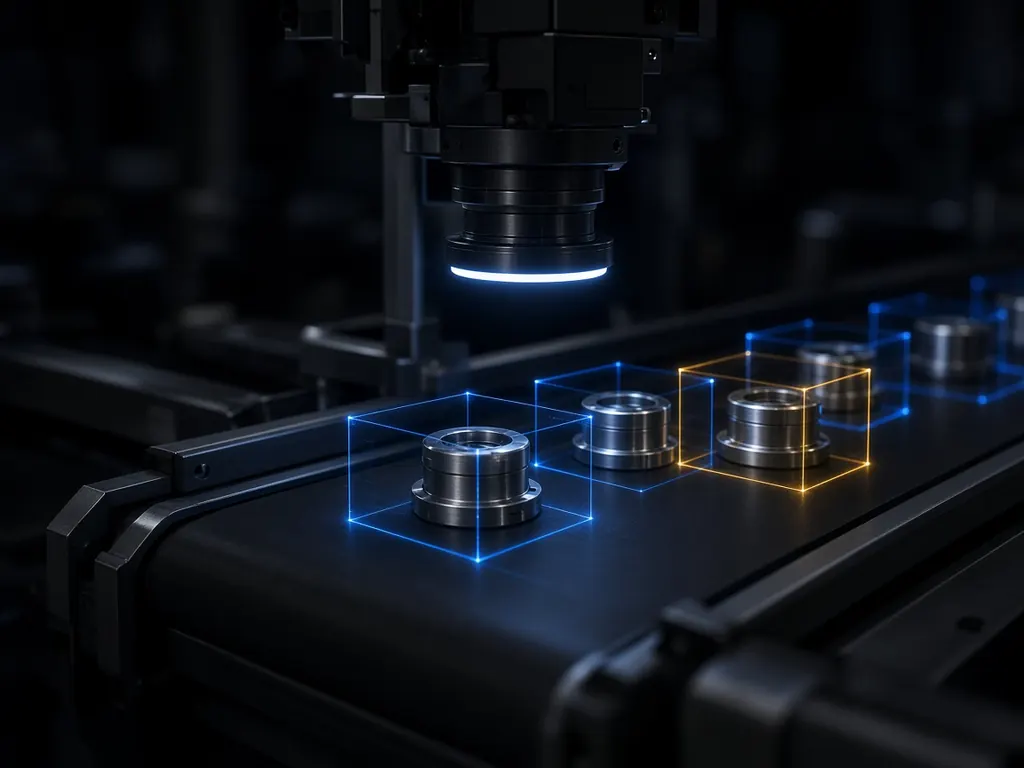
AI 视觉质检不是要把人换掉,而是把大量重复、明确的判断交给机器,把老师傅的经验留给真正需要判断的那几件。
适合哪些检测
适合
- 表面缺陷:划痕、凹坑、污渍、毛刺
- 有无与错漏:缺件、漏装、错装、标签贴错
- 位置粗检:偏移、歪斜、方向装反
- 印刷与字符:喷码、日期、批号是否清晰正确
- 按外观分类、计数
需要谨慎评估
- 缺陷极其细微,已经接近人眼的极限
- 高反光、透明的材质(需要专门的打光方案)
- 不良品极少,很难攒够样本
- 需要精密测量(这时专业测量设备更合适)
一套系统由什么组成
| 组成 | 作用 | 说明 |
|---|---|---|
| 工业相机与镜头 | 拍清楚 | 根据零件大小、精度要求和生产节拍选型 |
| 光源 | 让缺陷“显出来” | 往往比算法更关键,好的打光能让缺陷一目了然 |
| 触发与执行机构 | 在对的时刻拍,把不良品分出去 | 传感器触发拍照,配合气缸、推杆或分拣机构 |
| 边缘计算设备 | 在现场实时判断 | 不依赖外网,图像数据可以不出车间 |
| 软件与看板 | 记录、统计、追溯 | 每一件的图像和结果留档,可按批次、时间查询 |
怎样从一个工位开始
- 选工位。挑一个缺陷类型清楚、人工检查压力大的工位。
- 收集样本。合格品和各类不良品都要拍,越接近真实生产越好。
- 搭样机。先把相机和光源装上,离线验证“看不看得出来”。
- 并行试运行。AI 和老师傅同时检,对比结果,一起校准判断标准。
- 再做决定。效果达标,再扩展到更多工位;不达标,就停在这一步。
AI 会取代质检员吗?
不会,也不应该。更现实的分工是:AI 处理大量重复、明确的判断,并把拿不准的挑出来;老师傅负责定标准、处理疑难件、改进工艺。
老师傅的经验,恰恰是训练和校准 AI 最重要的依据。什么算缺陷、缺陷分几级、哪些情况可以放行,这些判断标准都来自他们。
费用由什么决定
- 检测精度和生产节拍,决定相机和计算设备的规格
- 打光难度:反光、透明、曲面材质需要定制光源
- 是否需要自动剔除,以及和产线 PLC 的对接方式
- 工位数量,以及是否需要看板和追溯系统
先免费诊断、看样品,再给固定报价。硬件和软件的费用分开列清楚。
常见问题
需要准备多少样本?
取决于缺陷的类型和变化程度。试点前我们会先看样品,给出拍摄和采集建议;不良品很少的情况也有相应的处理方法,需要在诊断时一起评估。
现有产线需要大改吗?
通常不需要。多数情况是在现有工位上加装支架、相机和光源;如果需要自动剔除,再评估和产线的对接方式。
车间网络不好,能用吗?
能。判断在现场的边缘设备上完成,不依赖外网;网络只用于同步记录和远程维护。
你们只做软件吗?
软件和硬件都做:相机与光源选型、机构、边缘设备、后台软件和看板,一家负责到底,出了问题不用几家来回推。